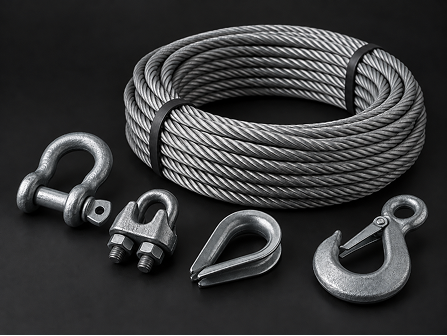
Зажимы DIN 3093 — алюминиевые обжимные втулки, предназначенные для изготовления опрессованных окончаний стального троса, формирования петли и закрепления свободного конца каната. Изделия применяются в тросовых соединениях, где две параллельные ветви фиксируются механическим обжатием без использования резьбового зажима.
Для изготовления втулок применяется алюминиевый сплав, обладающий необходимой пластичностью для прессования. Во время опрессовки корпус деформируется вокруг расположенных внутри участков троса и после снятия усилия сохраняет сформированную геометрию.
Зажим подбирается прежде всего под диаметр каната. Правильное соответствие размеров необходимо для равномерного обжатия и надежной фиксации свободного конца.
Конструкция и принцип действия
Зажим выполнен в виде полой овальной металлической втулки с двумя проходами для троса. Через корпус проводят основную ветвь каната и его возвращенный свободный конец, после чего выполняют опрессовку.
До обжатия участки троса располагаются параллельно. Затем зажим деформируют с помощью прессового инструмента, благодаря чему алюминиевый корпус плотно охватывает канат и формирует неразъемное соединение.
Такая конструкция не содержит болтов и других резьбовых крепежных деталей. После правильной опрессовки втулка сохраняет форму и удерживает концы каната в установленном положении.
Основные особенности:
- материал — алюминиевый сплав;
- овальная форма корпуса;
- два прохода для участков троса;
- фиксация методом прессования;
- отсутствие резьбового крепления;
- возможность формирования концевых петель;
- компактные размеры готового соединения;
- подбор изделия под диаметр каната.
Применение
Зажимы используются для изготовления опрессованных окончаний тросов и формирования петель в различных канатных конструкциях. Они подходят для случаев, когда необходимо получить компактное неразъемное соединение без выступающих винтов и гаек.
Основные варианты применения:
- формирование петель на концах стального троса;
- фиксация свободного конца каната;
- соединение двух параллельных участков троса;
- изготовление тросовых окончаний;
- выполнение вспомогательных монтажных операций;
- сборка канатных систем и тросовых конструкций.
При изготовлении петли с внутренней металлической опорой зажим может применяться совместно с коушем DIN 6899. Коуш размещается внутри петли и поддерживает ее форму в месте контакта с присоединяемым элементом.
В готовой тросовой конструкции петля может использоваться для присоединения совместимых компонентов, например карабинов, крюков, рыма или других элементов, если это предусмотрено конструкцией и допустимой нагрузкой всей системы.
Преимущества зажимов DIN 3093
Основное преимущество таких изделий — возможность получить компактное и надежное соединение посредством механической опрессовки.
К преимуществам относятся:
- пластичность алюминиевого сплава;
- небольшая масса;
- простая конструкция;
- отсутствие резьбовых деталей;
- компактность после монтажа;
- возможность изготовления петель необходимого размера;
- надежная фиксация двух параллельных участков каната;
- удобство применения при серийной сборке тросовых изделий.
После опрессовки соединение становится неразъемным, поэтому положение троса и размер петли необходимо определить до окончательного прессования.
Как выбрать зажим DIN 3093
Основным параметром является диаметр используемого троса. Внутренний размер втулки должен соответствовать канату, чтобы после прессования корпус равномерно обжал обе ветви.
При выборе необходимо учитывать:
- диаметр троса;
- размер втулки;
- назначение соединения;
- конфигурацию формируемой петли;
- способ опрессовки;
- используемый инструмент;
- условия дальнейшей эксплуатации.
Слишком большая втулка не обеспечит требуемой плотности обжима, а изделие недостаточного размера затруднит правильное размещение двух участков каната.
Монтаж
Перед началом монтажа необходимо подобрать зажим в соответствии с диаметром троса и проверить состояние соединяемых участков.
Основную ветвь каната пропускают через один проход втулки. Затем формируют петлю необходимого размера и возвращают свободный конец через второй проход. Перед опрессовкой проверяют положение обеих ветвей и конфигурацию петли.
После этого корпус деформируют специальным прессовым инструментом. Усилие должно прикладываться равномерно, чтобы избежать перекоса втулки и неправильного расположения каната.
Если петля выполняется с коушем, металлический элемент устанавливают до окончательной опрессовки. После завершения работ следует проверить геометрию зажима и надежность соединения.
Компания «Хопёр Сталь» предлагает зажимы DIN 3093 для формирования опрессованных окончаний и петель на стальных канатах. При подборе необходимо учитывать диаметр троса, размер втулки, способ прессования и требования к готовому соединению.